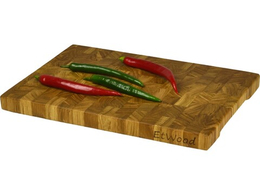
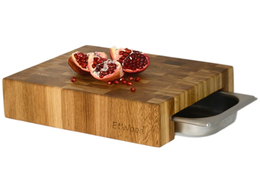


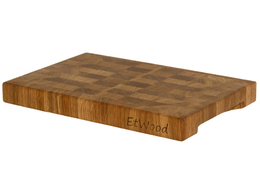
Торцевая доска из клёна проходит в нашей мастерской 18 этапов и рождается примерно за три недели. В прошлой статье мы рассказали, почему клён так хорош для разделочной доски и чем торцевая конструкция лучше обычной. Теперь покажем, как такая доска появляется на свет, — на фотографиях с нашего производства.
Большая часть этих трёх недель уходит не на работу станков, а на ожидание: после каждой склейки заготовки выдерживаются и просыхают. Почему без этого нельзя, расскажем ниже. А про каждый этап объясним, что именно мы делаем и что это даёт доске на вашей кухне.
Весь путь складывается из пяти частей:
1. От доски к щиту — готовим ламели и склеиваем из них щиты (этапы 1–5).
2. Торцевая сборка — распиливаем щиты, разворачиваем полосы торцом вверх и склеиваем снова (этапы 6–8).
3. Калибровка и форма — выводим размер, фрезеруем ручки, скругляем рёбра (этапы 9–13).
4. Финишная шлифовка — поднимаем ворс и доводим поверхность (этапы 14–16).
5. Гравировка, пропитка и упаковка — логотип, масло с пчелиным воском, упаковка (этапы 17–18).
Исходный материал: клён камерной сушки
Мы делаем доски из клёна остролистного — европейского клёна, который растёт и в средней полосе России. Его древесина плотная, однородная и с мелкими порами: за эти качества клён и ценят в разделочных досках.
Всё начинается с выбора доски. Мы покупаем качественную доску камерной сушки: в сушильной камере древесину сушат по заданному режиму, и влажность получается стабильной. Это фундамент всей работы: плохо высушенную доску никакая технология дальше не спасёт. Изделие из неё со временем покоробит или растрескается.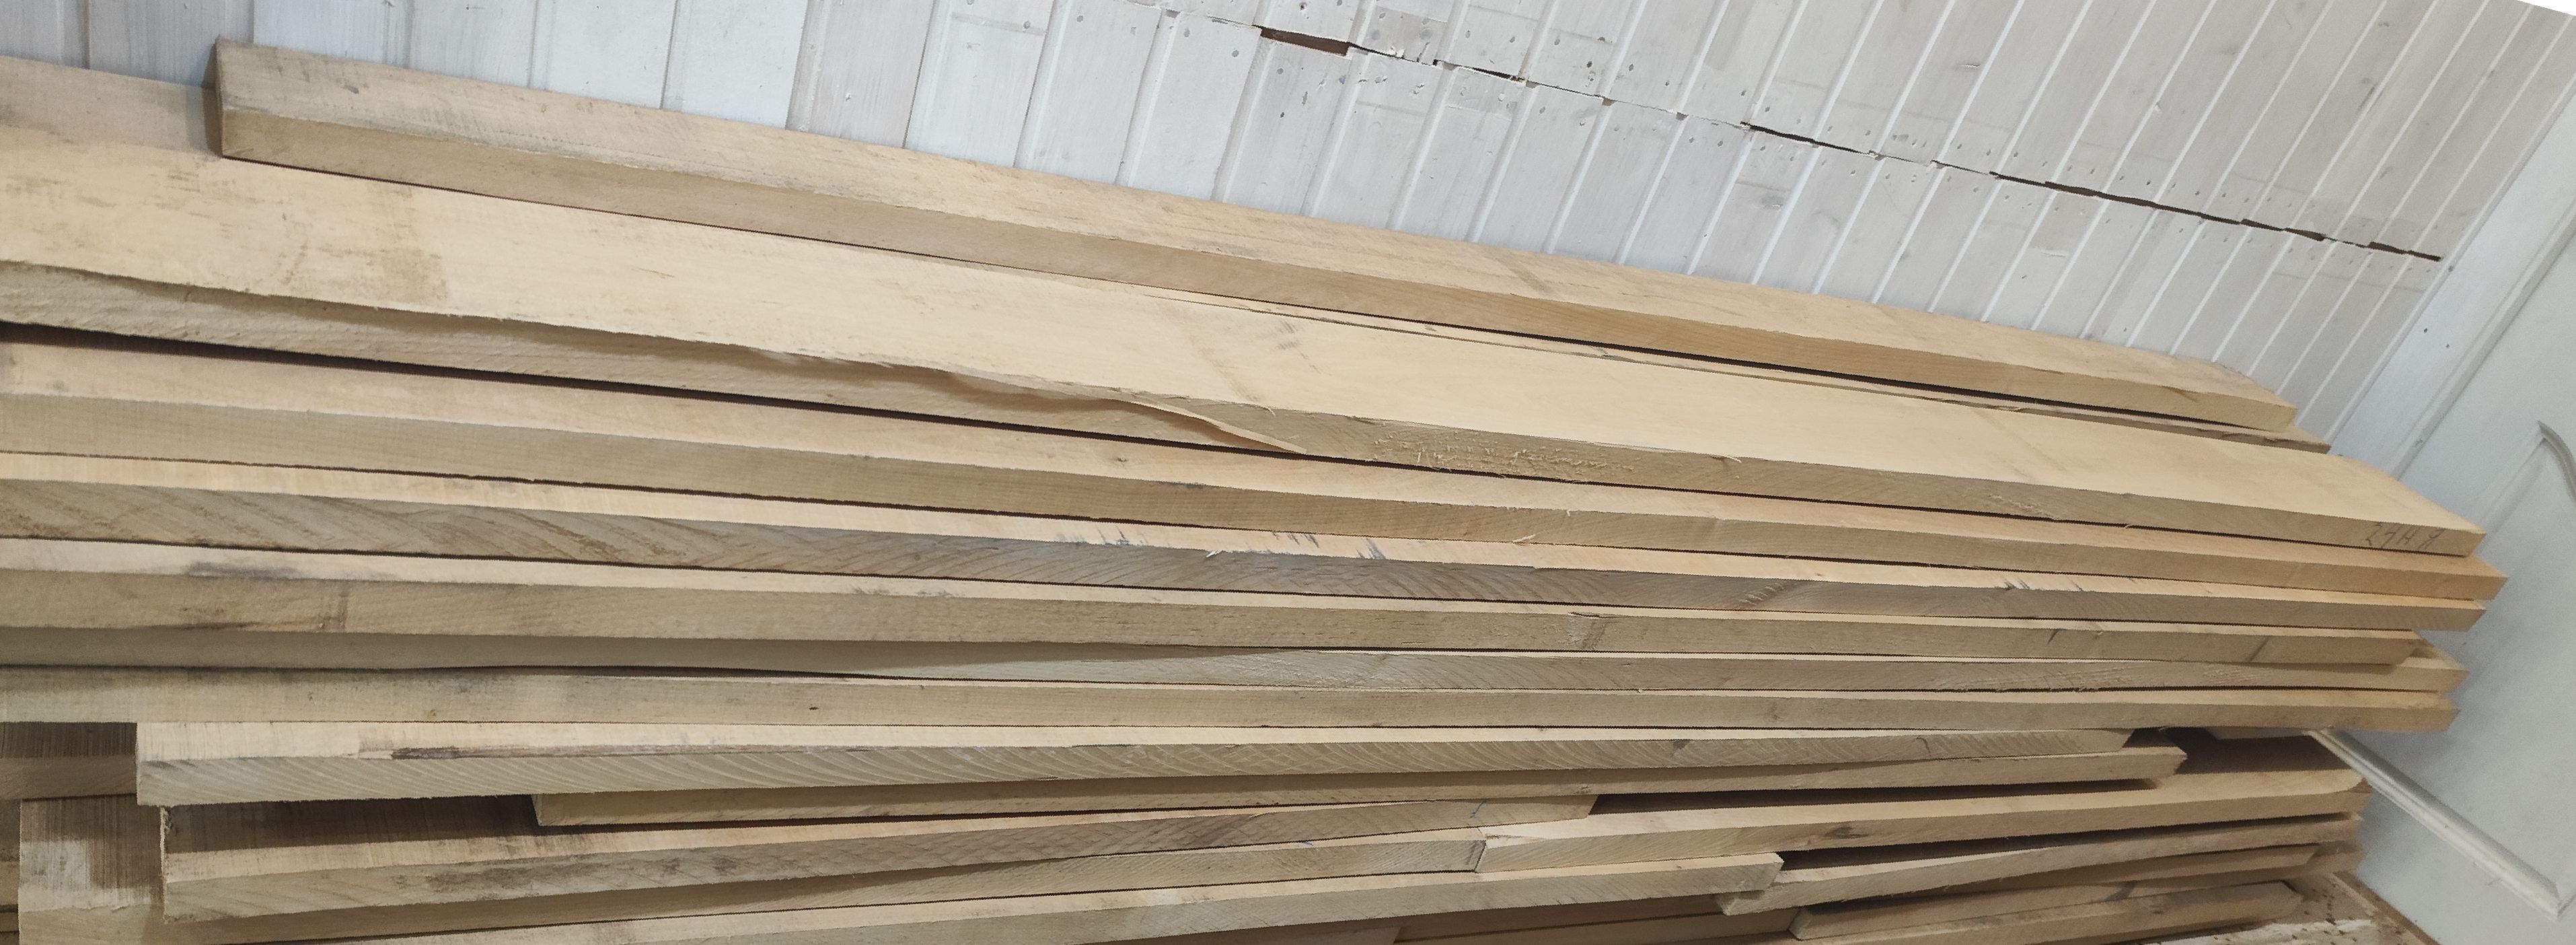
Часть 1. От доски к щиту
1. Фуговка: две базовые поверхности
Даже хорошо высушенная доска не бывает идеально ровной: у неё бывает лёгкий прогиб, скрученность, неровные кромки. Поэтому первым делом мы пропускаем её через фуговальный станок, в два прогона. Он даёт две базовые поверхности: ровную пласть (широкую сторону доски) и кромку строго под прямым углом к ней.
От этих поверхностей отсчитываются все дальнейшие размеры. Если база кривая, кривыми выйдут и ламели, а в склейке появятся щели.
Почему не обойтись одним рейсмусом? Рейсмусовый станок выравнивает толщину, но повторяет изгиб доски: кривая доска выйдет из него такой же кривой, только тоньше. Ровную плоскость даёт именно фуговальный станок.

2. Роспуск на ламели на ленточной пиле
Подготовленную доску распускаем вдоль волокон на ламели — длинные бруски, из которых потом соберётся доска. Здесь и пригождаются базовые поверхности: одной доска лежит на столе станка, другой идёт вдоль упора. Поэтому рез получается ровным и параллельным.
Распускаем мы на ленточнопильном станке, и причин тому две. На нём удобнее пилить, а пропил у ленточной пилы заметно тоньше, чем у дисковой. Тонкий пропил — это меньше древесины в опилки: из той же доски получается больше ламелей.


3. Рейсмусование боковых граней под склейку
После пилы на ламелях остаются следы полотна. По такой поверхности хорошо не склеить: клей ляжет неравномерно, и шов выйдет слабым или со щелью.
Поэтому боковые грани ламелей — те, по которым они будут склеены, — мы пропускаем через рейсмусовый станок. Он снимает тонкий слой и выводит все ламели в один размер. Клеевые грани становятся гладкими и строго параллельными, и ламели прилегают друг к другу плотно, без зазоров.

4. Склейка щитов
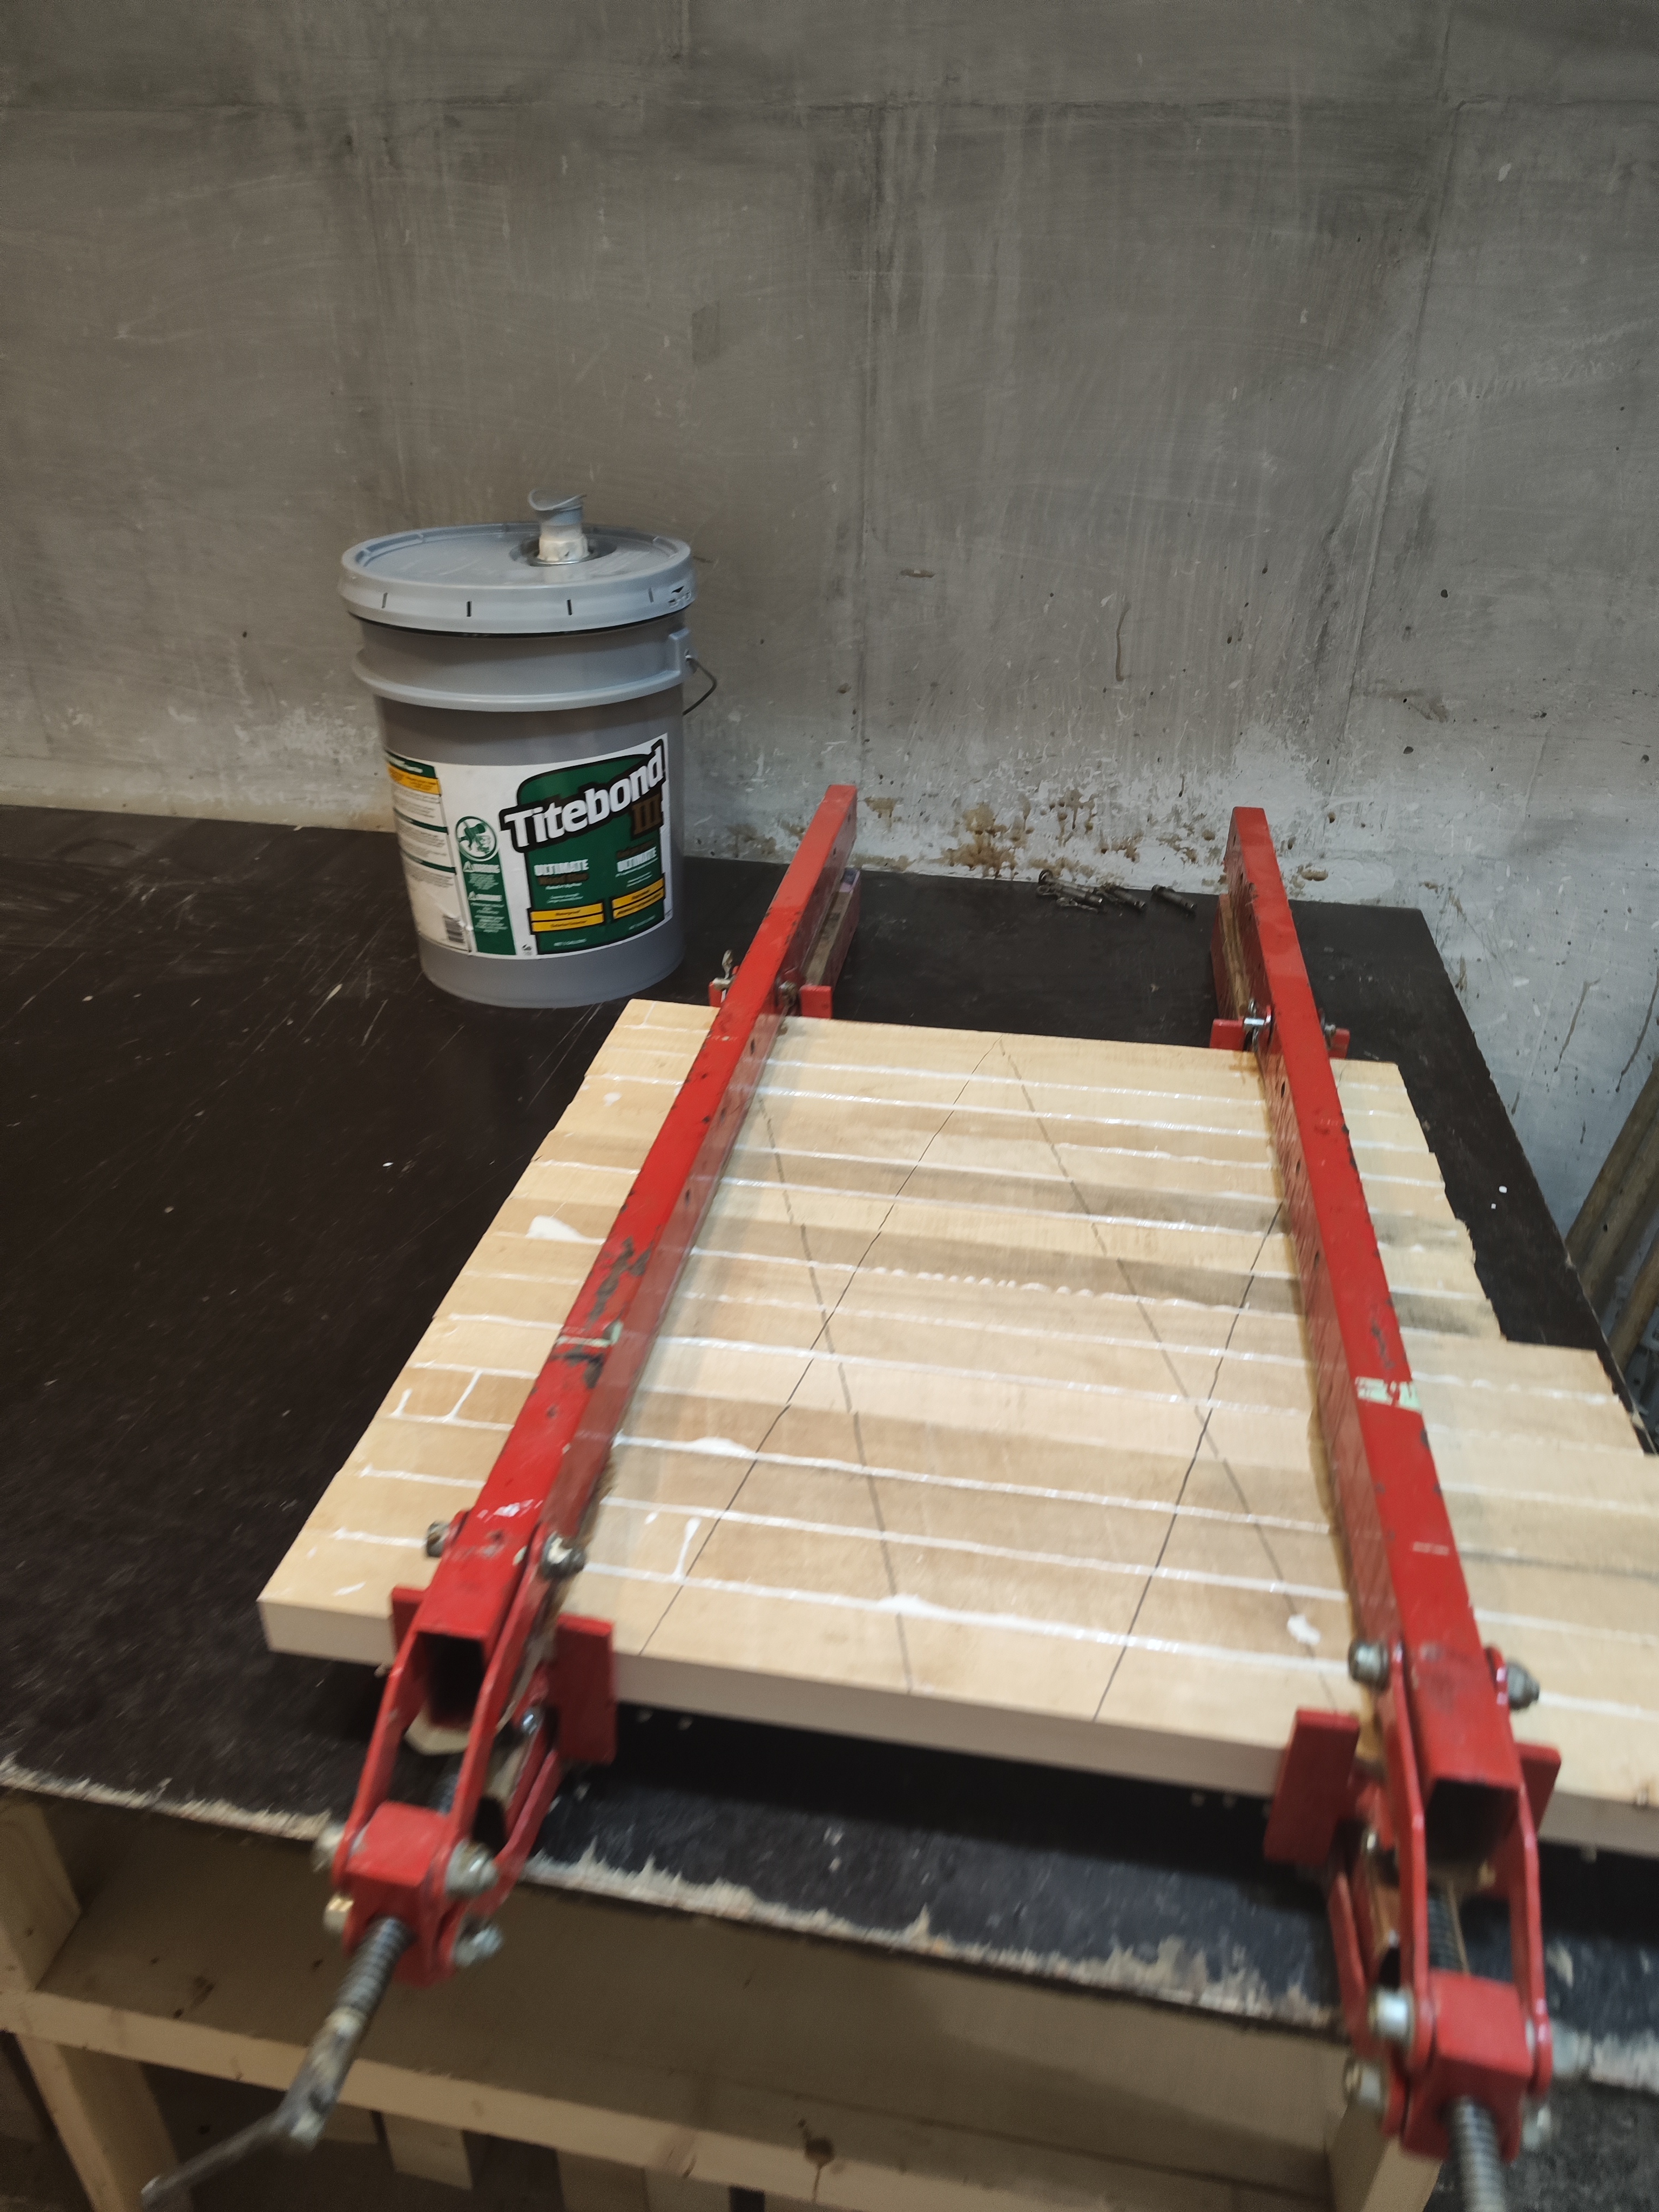
Ламели раскладываем в будущий щит и размечаем карандашом, чтобы при сборке сохранить их порядок. Затем наносим на клеевые грани клей Titebond III и стягиваем ламели стальными ваймами — мощными струбцинами для склейки щитов. Под давлением щит находится не меньше двух часов.
Titebond III — водостойкий клей: он проходит американский тест на водостойкость ANSI/HPVA Type I. Для разделочной доски это принципиально: её моют после каждой готовки, и клеевой шов не должен бояться воды. Производитель указывает, что клей одобрен американским FDA для непрямого контакта с пищевыми продуктами, и прямо называет разделочные доски как пример такого применения.
Выступивший из швов клей — хороший признак: значит, клея достаточно по всей длине шва и внутри нет пустот. Излишки снимем на следующем этапе. Сняв щит с вайм, даём ему выстояться и просохнуть — почему это так важно, расскажем ниже, в части о торцевой сборке.


5. Рейсмусование щитов
Выдержанный щит пропускаем через рейсмусовый станок с обеих сторон. Снимаем остатки клея и выводим щит в одну толщину по всей площади.
Это готовит щит к следующему шагу. Его стороны станут клеевыми поверхностями при торцевой сборке, поэтому они должны быть такими же ровными, как грани ламелей перед первой склейкой.

Часть 2. Торцевая сборка
6. Распил щитов на торцевые ламели
Теперь — момент, ради которого всё затевалось. На форматно-раскроечном станке распиливаем щит поперёк волокон на полосы. Станок даёт точный чистый рез, и все полосы выходят одинаковой ширины.
Ширина полосы — это будущая толщина доски с небольшим запасом на обработку. Каждую полосу поворачиваем на 90°, и торцы с годичными кольцами оказываются сверху и снизу. Волокна встают перпендикулярно рабочей поверхности — это и есть торцевая конструкция, о достоинствах которой мы писали в первой статье.
7. Склейка торцевых заготовок
Полосы снова склеиваем тем же клеем Titebond III в стальных ваймах, но со сдвигом: каждый следующий ряд смещён относительно предыдущего. Сдвиг работает как перевязка швов в кирпичной кладке: швы соседних рядов не совпадают и не тянутся сплошной линией через всю доску. Заодно у доски появляется узнаваемый рисунок.
Под давлением заготовка находится не меньше двух часов. Потом начинается самая долгая часть работы — выдержка.


Почему нельзя сразу продолжать
Клей приносит в швы влагу. Если сразу отправить свежесклеенную заготовку на станок, влажность внутри неё будет неравномерной: у швов дерево набрало влаги, а между швами осталось суше. Со временем влажность выровняется, и доску поведёт — уже у вас на кухне.
Поэтому после каждой склейки — и щитов, и торцевых заготовок — мы даём заготовкам выстояться и просохнуть, пока влажность не станет одинаковой по всему объёму. Именно на это уходит основная часть трёх недель, за которые рождается доска.
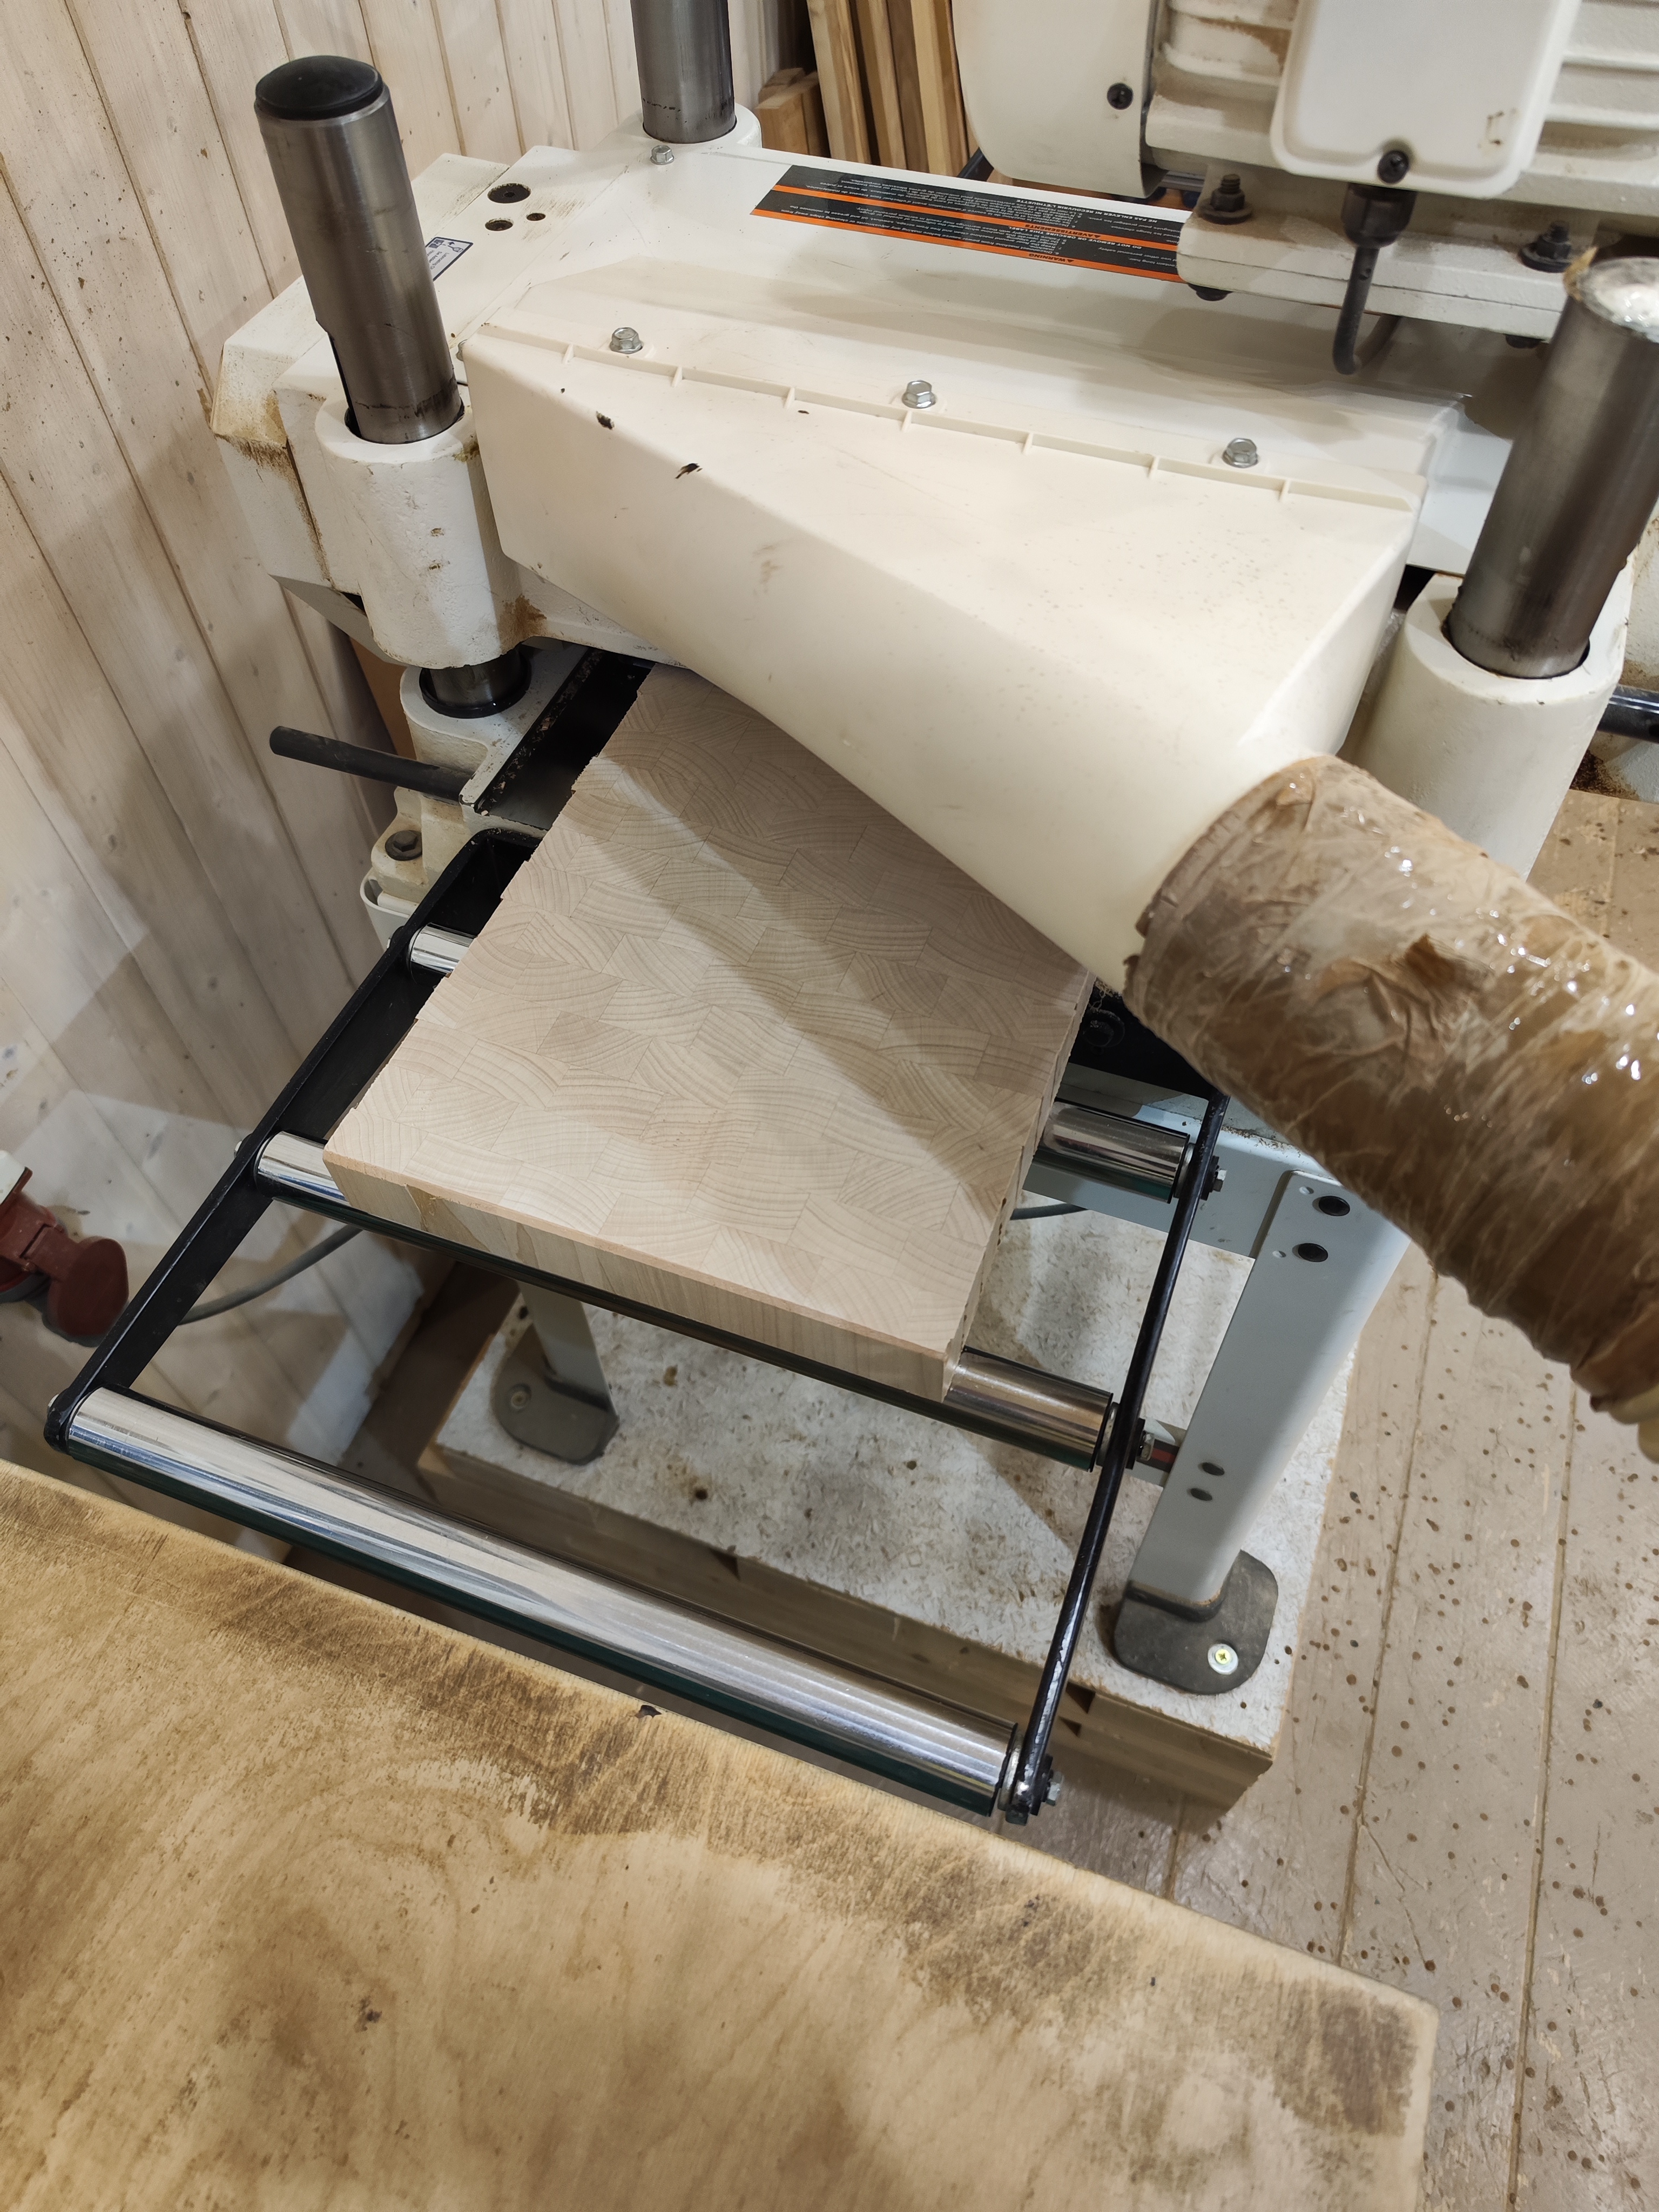
8. Рейсмусование торцевых заготовок
Выдержанную заготовку выравниваем на рейсмусовом станке: при сборке полосы не встают идеально в одну плоскость, а на поверхности остаётся клей.
Строгать торец — дело деликатное. На выходе из станка нож может отколоть волокна с края заготовки и оставить скол или вырыв. Поэтому перед рейсмусованием мы вручную, рубанком, снимаем с заготовки фаску: скошенному краю откалываться нечему, и он остаётся целым.
Часть 3. Калибровка и форма
9. Шлифование на барабанном станке
Дальше заготовка отправляется в барабанный шлифовальный станок. Она едет на ленте конвейера под вращающимся барабаном с абразивом, и станок снимает тонкий слой. Обе плоскости выходят строго параллельными, а толщина — точной.
После барабанного станка на поверхности не остаётся следов ножей рейсмуса.

10. Обрезка в размер
Заготовку обрезаем в окончательный размер на форматно-раскроечном станке. Точный рез даёт ровные боковые грани и прямые углы: доска получается правильным прямоугольником

11. Ручки на фрезерном станке
Ручки на наших досках — это выборки под пальцы на боковых гранях. За них удобно поднимать и переносить доску: торцевая доска из клёна весит немало. Выборки фрезеруем на фрезерном столе по специальной оснастке, поэтому на всех досках серии они одинаковые.

12. Шлифование боковых граней
Боковые грани доски шлифуем на лентошлифовальном станке: убираем следы пилы и выравниваем поверхность. Именно их вы держите в руках и видите, когда доска стоит на полке, поэтому грани должны быть такими же аккуратными, как рабочая поверхность.
13. Скругление граней
Острые граней доски скругляем фрезой — снимаем радиусную фаску. Скруглённое ребро приятно держать в руке, оно не цепляется за полотенце и легче переносит случайные удары: острая кромка скалывается гораздо быстрее.
Часть 4. Финишная шлифовка
14. Намачивание для поднятия ворса
Этого этапа не видно в готовой доске, но вы почувствуете его после первого мытья. Когда отшлифованное дерево впервые намокает, мелкие волоконца на поверхности поднимаются, и доска становится шершавой — «ворсистой».
Чтобы это случилось у нас в мастерской, а не у вас на кухне, мы смачиваем доску обычной водой и даём ей высохнуть — не меньше суток. Поднявшийся ворс снимаем на следующем этапе, и после мытья дома поверхность остаётся гладкой.

15. Шлифовка эксцентриковой шлифмашиной
Просохшую доску проходим эксцентриковой шлифмашиной и снимаем поднявшийся ворс. Финальное зерно — P180.
16. Ручная шлифовка
Машинка добирается не везде. Всё, что ею не сделать, — например, внутреннюю поверхность выборок под ручки, — дорабатываем вручную. Довести поверхность нужно именно сейчас: под маслом любая пропущенная шероховатость станет только заметнее.
Часть 5. Гравировка, пропитка и упаковка
17. Продувка, гравировка и пропитка
Перед пропиткой доску продуваем от пыли. Шлифовальная пыль забивается в поры торца, и, если её не убрать, масло впитается неравномерно.
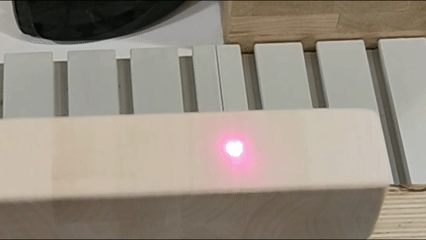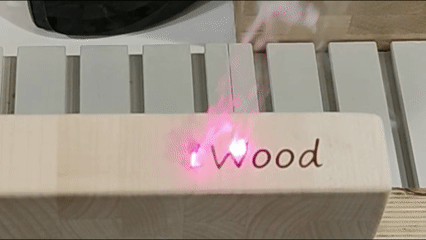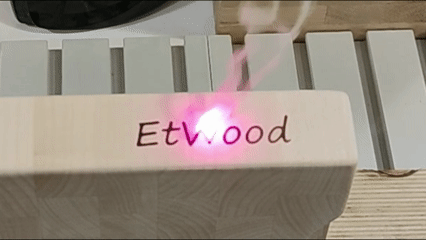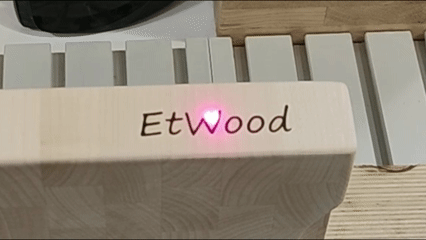
Гравировка — только до масла. После продувки наносим лазерную гравировку. На серийных досках это наш логотип EtWood, а по заказу можем выгравировать вашу надпись, рисунок или логотип — примеры есть в разделе «Наши работы». Гравировать можно только сухое дерево: на промасленной поверхности лазер оставит подпалины, а масло может загореться. На серийных досках логотип стоит на боковой грани и не мешает работе.
Пропитка в два этапа. Сначала доску целиком погружаем в ванну с пищевым минеральным маслом. Торец впитывает масло очень активно, а при погружении оно попадает всюду: на рабочие поверхности, боковые грани и в выборки ручек. Затем доска стекает на решётке, отдавая излишки.
Второй этап — масловоск, смесь минерального масла с пчелиным воском. Его втираем вручную, ветошью. Масло защищает древесину изнутри, а воск закрывает поверхность тонким слоем, который отталкивает влагу.
Почему именно минеральное масло: в отличие от растительных масел, оно не прогоркает и не придаёт продуктам ни запаха, ни привкуса.

18. Упаковка
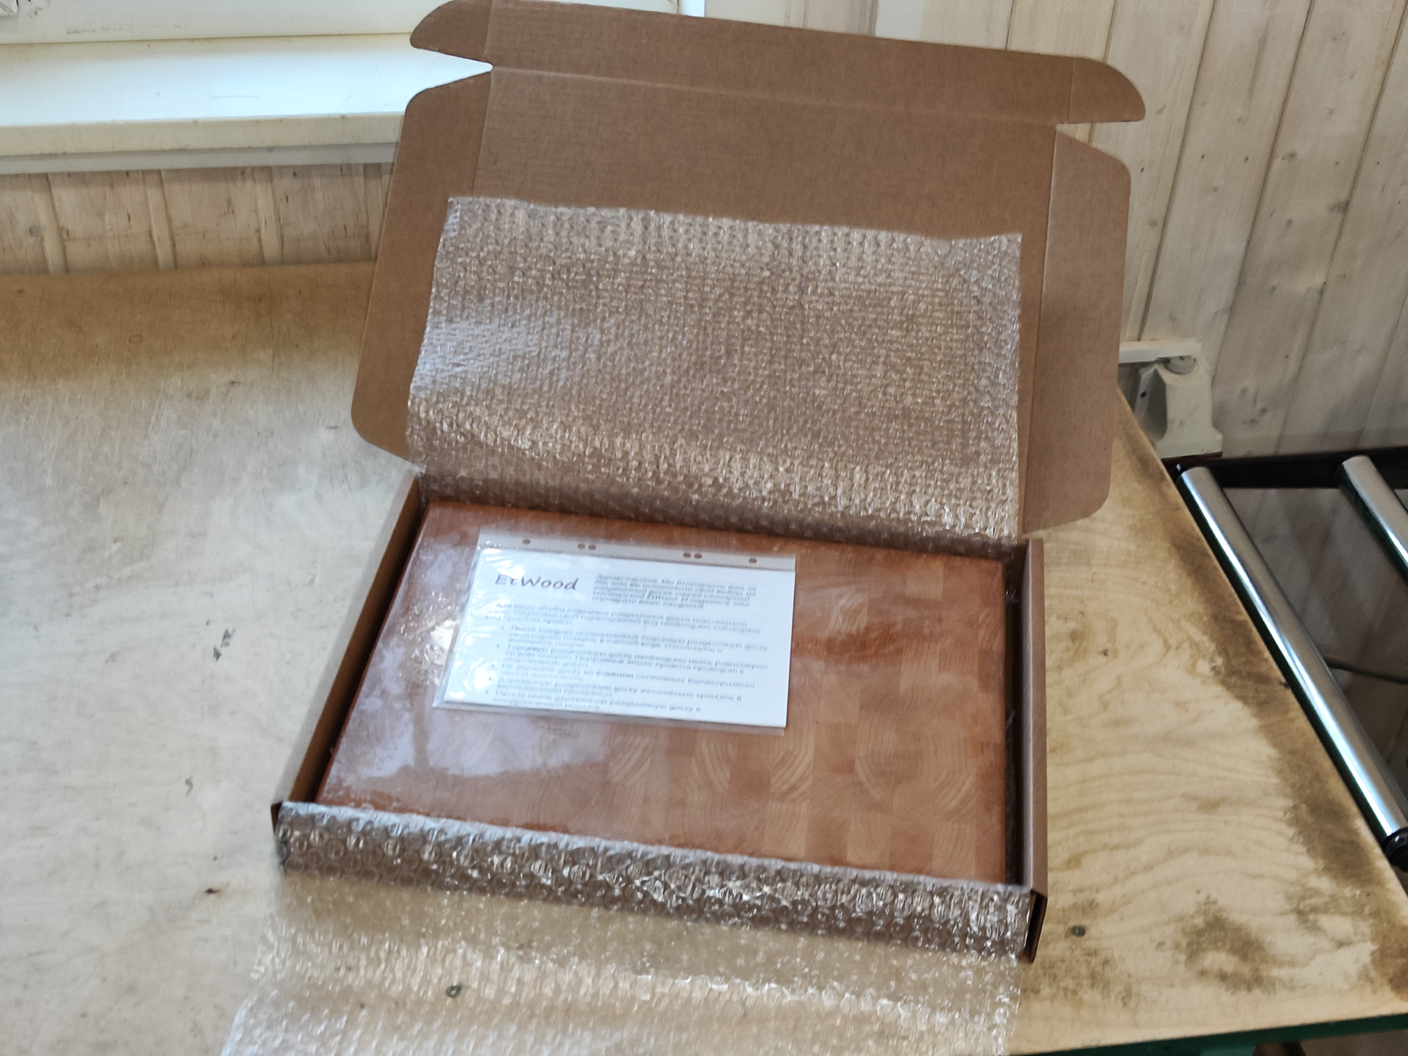
Готовую доску упаковываем в плёнку и картон. Плёнка защищает её от влаги и грязи в дороге, картон — от ударов при доставке.

Частые вопросы
Безопасен ли клей в швах для продуктов?
Мы склеиваем доски клеем Titebond III. Производитель указывает, что он одобрен американским FDA для непрямого контакта с пищей, и называет разделочные доски среди примеров применения. После высыхания шов водостойкий и не размокает при мытье.
Нужно ли пропитывать доску дома?
Да. При регулярном использовании доску полезно раз в месяц обрабатывать минеральным маслом: так покрытие сохраняет защитные свойства. Подробно об уходе — в правилах эксплуатации.
Можно ли заказать доску со своей гравировкой?
Да. На серийных досках мы гравируем логотип EtWood, а по заказу можем нанести вашу надпись, рисунок или логотип. Примеры — в разделе «Наши работы».
Почему две доски одной модели выглядят по-разному?
Рисунок торца у каждого бруска свой: годичные кольца ложатся по-разному даже в соседних ламелях. Поэтому двух одинаковых торцевых досок не бывает.
